Ứng dụng công nghệ MBR trong xử lý nước thải khu công nghiệp
Nước thải khu công nghiệp là một trong những nguồn ô nhiễm môi trường nghiêm trọng, đòi hỏi các giải pháp xử lý hiệu quả và bền vững. Công nghệ màng lọc MBR đã và đang trở thành lựa chọn hàng đầu nhờ khả năng xử lý triệt để và tiết kiệm không gian.
1. Tổng quan về công nghệ màng lọc MBR
Công nghệ MBR là sự kết hợp giữa quá trình xử lý sinh học và màng lọc siêu vi. Với kích thước lỗ màng từ 0,01 đến 0,4 µm, MBR loại bỏ hiệu quả các chất rắn lơ lửng, vi khuẩn và chất hữu cơ trong nước thải khu công nghiệp. Hệ thống này thay thế bể lắng truyền thống, giúp tối ưu hóa quy trình xử lý và đảm bảo chất lượng nước đầu ra đạt tiêu chuẩn xả thải hoặc tái sử dụng.
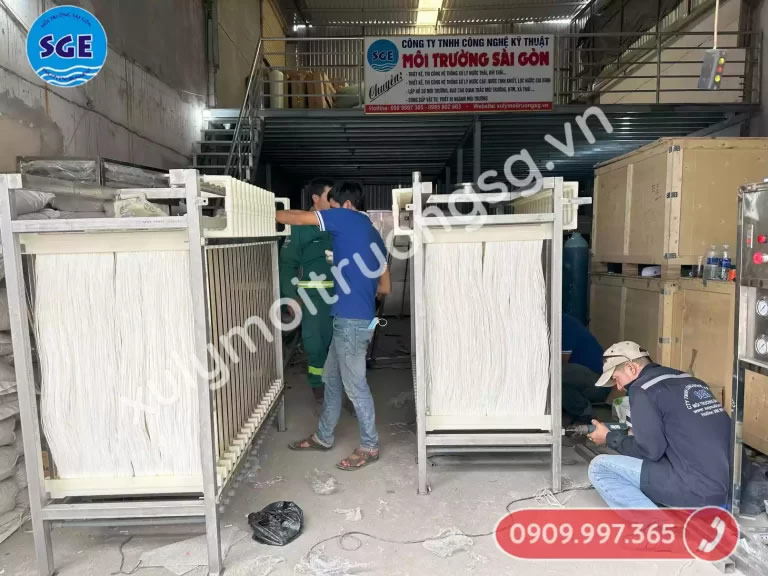
Công nghệ MBR là sự kết hợp giữa quá trình xử lý sinh học và màng lọc siêu vi
2. Cơ chế hoạt động của MBR
Hệ thống MBR hoạt động qua hai giai đoạn chính:
- Xử lý sinh học: Nước thải khu công nghiệp được đưa vào bể sinh học, nơi vi sinh vật phân hủy các chất hữu cơ, giảm BOD và COD.
- Lọc màng: Nước sau xử lý sinh học đi qua màng lọc, giữ lại bùn vi sinh, vi khuẩn và các chất rắn lơ lửng. Nước sạch được hút ra, còn bùn được tuần hoàn hoặc thải định kỳ.
Quá trình này đảm bảo nước thải khu công nghiệp được xử lý triệt để, mà không cần thêm bể khử trùng hay bể lắng thứ cấp.
3. Lợi ích của công nghệ MBR trong xử lý nước thải khu công nghiệp
Công nghệ MBR mang lại nhiều ưu điểm vượt trội, đặc biệt phù hợp với các khu công nghiệp có lượng nước thải lớn và thành phần ô nhiễm phức tạp.
3.1. Hiệu suất xử lý cao
MBR loại bỏ đến 95 – 99% BOD, COD, nitơ và vi khuẩn, đảm bảo nước đầu ra đạt tiêu chuẩn QCVN 40:2011/BTNMT. Đây là điều rất quan trọng với nước thải khu công nghiệp chứa hóa chất, kim loại nặng hoặc chất hữu cơ khó phân hủy.
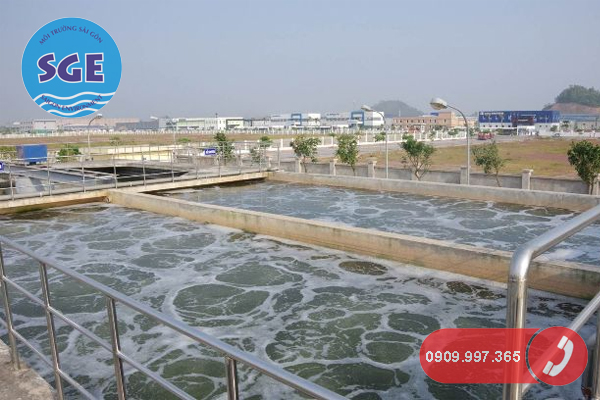
Công nghệ màng lọc MBR mang đến hiệu suất xử lý cao
3.2. Tiết kiệm diện tích
Do không cần bể lắng thứ cấp, hệ thống MBR giảm 30-50% diện tích xây dựng so với công nghệ truyền thống. Đây là giải pháp lý tưởng cho các khu công nghiệp có không gian hạn chế.
3.3. Tái sử dụng nước
Nước sau xử lý bằng MBR có chất lượng cao, với hàm lượng chất rắn lơ lửng (SS) dưới 1 mg/L và độ đục dưới 0,2 NTU. Nước này có thể tái sử dụng cho tưới cây, làm mát máy móc hoặc rửa đường, giúp khu công nghiệp tiết kiệm chi phí cấp nước.
3.4. Vận hành tự động và bền vững
Hệ thống MBR tích hợp tự động hóa, giảm thiểu nhân công vận hành. Tuổi thọ màng lọc lên đến 5 – 10 năm nếu được bảo trì đúng cách, mang lại hiệu quả kinh tế lâu dài.
4. Ứng dụng thực tiễn của MBR trong khu công nghiệp
Công nghệ MBR được áp dụng rộng rãi trong nhiều ngành công nghiệp nhờ khả năng xử lý đa dạng loại nước thải.
4.1. Xử lý nước thải ngành dệt nhuộm
Nước thải ngành dệt nhuộm chứa nhiều hóa chất và phẩm màu khó phân hủy. MBR loại bỏ hiệu quả các chất này, đảm bảo nước đầu ra đạt tiêu chuẩn xả thải hoặc tái sử dụng trong sản xuất.
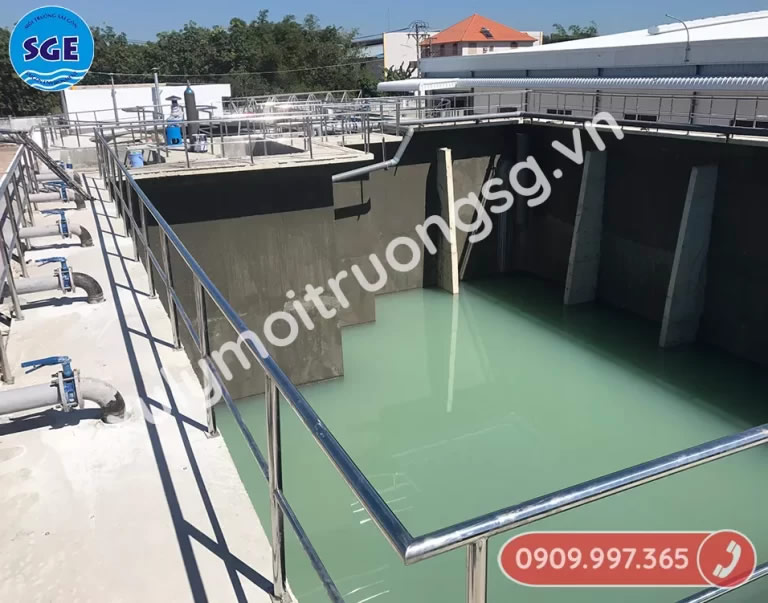
Công nghệ MBR được áp dụng rộng rãi trong nhiều ngành công nghiệp
4.2. Xử lý nước thải ngành thực phẩm
Nước thải từ chế biến thực phẩm có hàm lượng chất hữu cơ cao. MBR giúp giảm BOD và COD nhanh chóng, đồng thời loại bỏ vi khuẩn gây bệnh, đảm bảo an toàn cho môi trường.
4.3. Xử lý nước thải ngành điện tử
Nước thải ngành điện tử chứa kim loại nặng và chất độc hại. Hệ thống MBR kết hợp với các công nghệ bổ trợ có thể xử lý triệt để, bảo vệ nguồn nước ngầm và môi trường xung quanh.
5. Thách thức khi áp dụng MBR trong khu công nghiệp
Mặc dù có nhiều ưu điểm, công nghệ MBR vẫn đối mặt với một số thách thức:
- Chi phí đầu tư ban đầu cao: Hệ thống MBR yêu cầu đầu tư vào màng lọc, bơm hút, và thiết bị tự động hóa, dẫn đến chi phí ban đầu cao hơn so với công nghệ truyền thống.
- Bảo trì màng lọc: Màng MBR dễ bị tắc nghẽn nếu không được vệ sinh định kỳ. Việc này đòi hỏi kỹ thuật viên có chuyên môn và quy trình làm sạch đúng cách (bơm rửa ngược hoặc ngâm hóa chất).
- Tiêu thụ năng lượng: Hệ thống bơm và sục khí trong MBR tiêu tốn năng lượng, làm tăng chi phí vận hành.
Tuy nhiên, các thách thức này có thể được khắc phục thông qua thiết kế tối ưu và bảo trì chuyên nghiệp, đảm bảo hiệu suất lâu dài.
6. Vì sao bạn nên chọn dịch vụ xử lý nước thải khu công nghiệp của SGE?
SGE là đơn vị hàng đầu cung cấp giải pháp xử lý nước thải khu công nghiệp bằng công nghệ MBR. Chúng tôi mang đến:
- Công nghệ tiên tiến: SGE sử dụng màng lọc MBR chất lượng cao từ các thương hiệu uy tín, đảm bảo hiệu suất và độ bền.
- Thiết kế tùy chỉnh: Mỗi khu công nghiệp có đặc thù nước thải riêng. SGE thiết kế hệ thống MBR phù hợp với từng loại nước thải, tối ưu hóa chi phí và hiệu quả.
- Dịch vụ bảo trì chuyên nghiệp: Đội ngũ kỹ thuật viên của SGE được đào tạo bài bản, hỗ trợ bảo trì màng lọc định kỳ, giảm thiểu nguy cơ tắc nghẽn.
- Cam kết chất lượng: Nước sau xử lý luôn đạt tiêu chuẩn xả thải và có thể tái sử dụng, giúp doanh nghiệp tiết kiệm chi phí và bảo vệ môi trường.
- Hỗ trợ 24/7: SGE cung cấp dịch vụ tư vấn và hỗ trợ kỹ thuật liên tục, đảm bảo hệ thống vận hành ổn định.
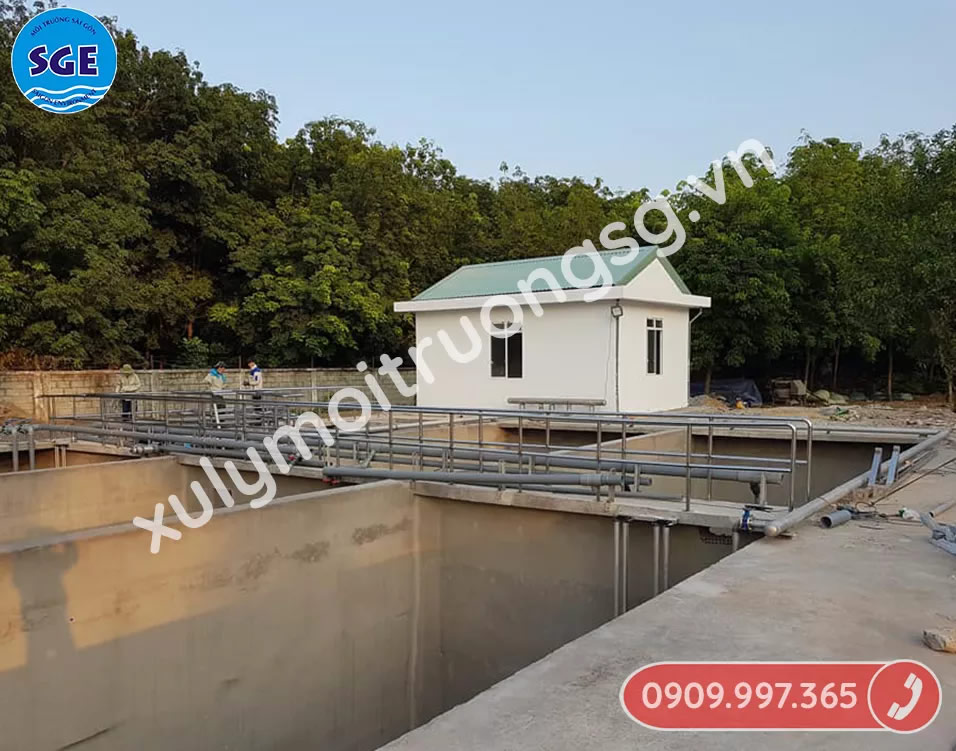
SGE là đơn vị hàng đầu cung cấp giải pháp xử lý nước thải khu công nghiệp bằng công nghệ MBR
Liên hệ ngay với SGE qua hotline 0909.997.365 hoặc website https://xulymoitruongsg.vn/ để được hỗ trợ, tư vấn giải pháp xử lý nước thải khu công nghiệp tối ưu nhất bạn nhé!